耐磨管件选型与失效机理:从材料梯度到工况匹配的工程实践
耐磨管件 2026-09-28

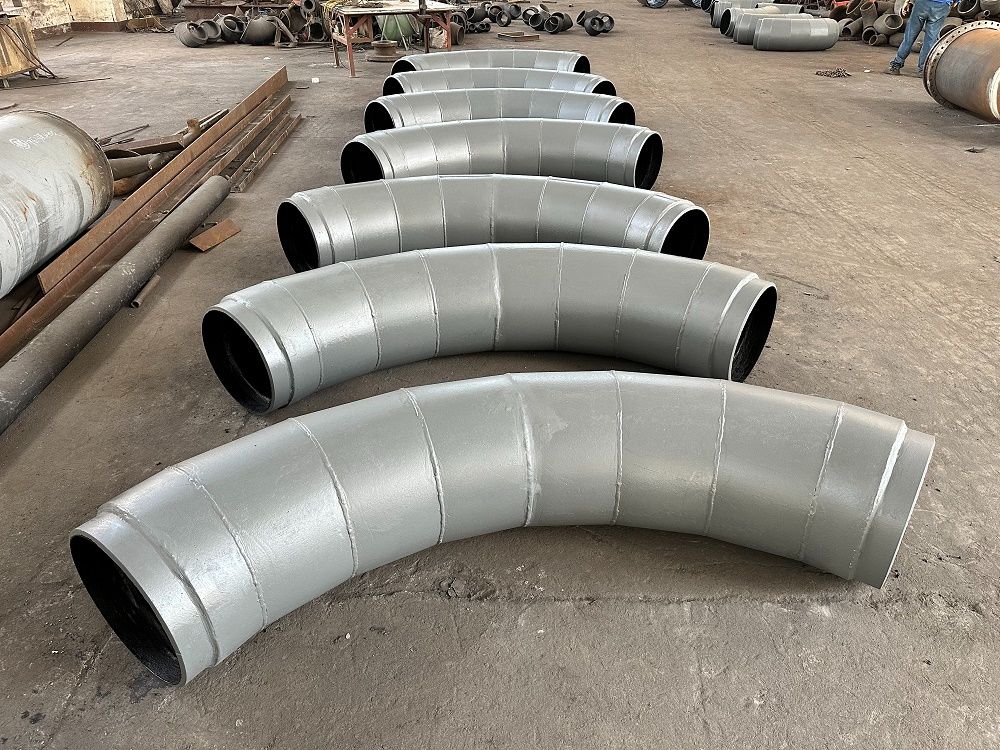
在矿山、电力、冶金、化工等重工况场景中,管道系统的失效往往不是均匀发生的。工程统计显示,一条输送管线中约 70% 的更换成本集中在弯头、三通、变径管等局部管件上,而直管段的贡献通常不足三成。原因并不复杂:流向改变处固体颗粒在离心力作用下集中冲击外弧背侧,局部冲蚀速率可达直管段的 5~10 倍。理解这一空间分布规律,是耐磨管件选型的第一步。
一、失效机理不同,选材方向完全不同
把"磨损"当成一个笼统概念,是选型失误的主要来源。工业管道的损伤可拆解为三类机理:
- 冲蚀磨损:固体颗粒以一定速度和角度撞击壁面,角度在 30°~45° 时对塑性材料破坏最强,而陶瓷等脆性材料在 90° 垂直冲击下反而更敏感。
- 磨粒磨损:颗粒沿壁面滑动切削,与介质粒径、硬度、流速正相关。
- 腐蚀磨损:酸性浆液或含氯介质先腐蚀晶界,再被流体冲刷剥离,二者相互加速,单独考虑耐磨或耐腐都会失效。
以燃煤电厂除灰系统为例,灰渣浆液中 Cl⁻ 浓度与 pH 值的波动,使得单纯追求高硬度的材料在半年内就出现点蚀-剥落复合损伤。因此,耐磨管件的本质是一道"材料梯度"问题,而非单纯的硬度竞赛。
二、材料梯度:四条主流技术路线
目前市场上形成规模应用的耐磨管件主要有四类,各自的性能边界清晰:
- 陶瓷复合管与陶瓷耐磨管件:内衬 Al₂O₃ 含量 92%~99% 的氧化铝陶瓷,维氏硬度约 1200~1500 HV,莫氏硬度 9 级,仅次于金刚石。采用贴片+塞焊或自蔓延高温合成工艺复合于钢管内壁,适合高流速、强冲蚀的煤粉、矿浆、灰渣输送。
- 双金属耐磨管道:以高铬铸铁(Cr26 系,硬度≥HRC58)作内衬、低碳钢作外套,通过离心浇铸实现冶金结合。抗冲击性能优于陶瓷,适合含大颗粒、有石块撞击风险的尾矿与破碎系统。
- 衬塑钢管与衬胶管件:前者多用于常温下的酸碱盐溶液输送,后者依靠橡胶弹性吸收颗粒冲击能量,在脱硫浆液、选矿中矿浆等中低流速工况性价比突出。
- 钢衬四氟管件:以 PTFE、F46 作衬里,解决强腐蚀介质问题,衬四氟三通、变径管在氯碱、农药、多晶硅行业应用集中。需注意其耐温上限与负压工况下的衬层失稳风险。
三、工况匹配:把参数落到具体行业
脱离工况谈材料没有意义。几个典型对照可以说明问题:
- 矿山尾矿输送:含固量 20%~30%、粒径 0.5~3 mm 的浆体,碳钢弯头更换周期常不足 6 个月,采用陶瓷复合或双金属耐磨弯头后,普遍可延伸至 3~5 年。
- 氧化铝与磷化工:母液中碱浓度高且温度接近 100 ℃,宜选钢衬四氟管件,同时核验衬层真空度测试报告。
- 粮食与食品加工:气力输送的物料流速高但腐蚀性弱,衬塑钢管与耐磨弯头组合即可,重点在卫生级内壁光洁度。
- 水泥与电力制粉:煤粉与生料粉磨系统以冲蚀为主,陶瓷阀门、陶瓷耐磨管件与耐磨弯头的配套使用效果最优。
四、采购视角:核验哪些指标才算到位
选择耐磨管件厂家时,建议围绕可验证的量化指标展开,而非停留在"耐磨多少倍"的宣传口径上。陶瓷片厚度公差应控制在 ±0.5 mm 以内;塞焊点的焊接密度直接决定陶瓷层抗脱落能力;双金属管需查验内衬层硬度与结合面冶金结合比例;衬四氟产品应提供电火花检漏与水压试验记录。此外,要求供方提供同工况的现场应用数据,比实验室磨耗试验更具参考价值。
耐磨管件的选型本质是一次多目标优化:在耐磨性、抗冲击性、耐腐蚀性与全生命周期成本之间找到平衡点。把失效机理、材料梯度与具体工况三者对齐,才能把更换周期从"按季度计算"变成"按年计算",这才是耐磨管件真正的价值所在。